Выбор зарядного устройства для свинцово-кислотного аккумулятора является критическим этапом в проектировании любой системы автономного электропитания. Неправильно подобранный зарядный блок не просто медленно восстанавливает емкость, но и способен необратимо повредить химическую структуру батареи, сократив её срок службы на 40–60%. В промышленных условиях, где надежность энергоснабжения напрямую влияет на непрерывность производственных процессов, ошибка в спецификации оборудования недопустима.
Свинцово-кислотные аккумуляторы (включая технологии AGM и GEL) остаются стандартом де-факто для резервного питания, стартовых систем тяжелой техники и тяговых применений благодаря их предсказуемости и стоимости. Однако их чувствительность к напряжению заряда и температурным условиям требует использования интеллектуальных контроллеров, а не простых выпрямителей тока. Современное зарядное устройство для свинцово-кислотного аккумулятора должно реализовывать многоступенчатый алгоритм (CC/CV), компенсировать температурные дрейфы и обеспечивать защиту от глубокого разряда.
В данном техническом обзоре мы разберем физику процесса заряда, ключевые параметры выбора, сравним типы устройств и рассмотрим требования к промышленной эксплуатации. Материал подготовлен с учетом опыта ООО «Гуанчжоу Исиу Лвдиан Энергетические технологии», которое более десяти лет специализируется на разработке прецизионных зарядных решений для сложных эксплуатационных сред.
Свинцово-кислотная батарея — это электрохимическая система, чувствительная к скорости протекания реакций. Процесс заряда нельзя рассматривать как линейное наполнение «бака» энергией. Он состоит из нескольких фаз, каждая из которых требует строгого контроля напряжения и тока.
На начальном этапе, когда уровень заряда составляет менее 70–80%, контроллер подает максимальный номинальный ток. Напряжение постепенно растет до достижения порога абсорбции (обычно 14,4–14,8 В для 12-вольтовых систем). В этой фазе скорость заряда ограничена только внутренним сопротивлением батареи и возможностями источника питания. Для промышленных ЗУ важно, чтобы ток оставался стабильным даже при колебаниях входного напряжения сети.
При достижении пикового напряжения ток начинает экспоненциально падать. Задача контроллера — удерживать напряжение на заданном уровне, позволяя току снижаться естественным образом по мере насыщения пластин. Эта фаза критична для полного восстановления емкости. Прерывание заряда на этом этапе приводит к эффекту «памяти» и сульфатации пластин.
После снижения тока до минимального значения (обычно 0,5–1% от емкости C10) устройство переходит в режим поддержания. Напряжение снижается до 13,2–13,8 В (для 12 В систем), чтобы компенсировать саморазряд, не вызывая кипения электролита или коррозии решеток. Именно на этом этапе большинство дешевых блоков питания выходят из строя или вредят батарее, подавая избыточное напряжение.
Инженерное примечание: Для герметичных батарей (AGM/GEL) превышение напряжения даже на 0,5 В выше рекомендованного производителем предела может привести к высыханию электролита и разгерметизации клапанов VRLA, что является необратимым дефектом.
При формировании технического задания на закупку зарядного устройства для свинцово-кислотного аккумулятора, инженеры должны учитывать следующие параметры. Отклонение от них меняет класс применимости оборудования.
| Параметр | Техническое обоснование | Рекомендуемое значение / Диапазон |
|---|---|---|
| Номинальное напряжение | Должно строго соответствовать номиналу батареи (12В, 24В, 48В и т.д.). Несовместимость ведет к мгновенному выходу из строя. | 12 В, 24 В, 36 В, 48 В, 60 В, 72 В, 84 В |
| Ток заряда (Амперы) | Определяет скорость восстановления. Слишком высокий ток вызывает перегрев; слишком низкий — не компенсирует саморазряд в режиме простоя. | 10–20% от емкости АКБ (C10). Например, для АКБ 100 А·ч оптимально 10–20 А. |
| Точность стабилизации напряжения | Влияет на долговечность батареи в режиме Float. | ±1% или лучше |
| Температурная компенсация | Напряжение заряда должно снижаться при росте температуры среды (-3 мВ/°C на ячейку). | Обязательно для уличного применения или неотапливаемых помещений |
| Степень защиты (IP) | Защита от пыли и влаги. Критично для мобильной техники и наружной установки. | IP65 и выше для агрессивных сред; IP20 для серверных |
| КПД и тепловыделение | Влияет на необходимость дополнительного охлаждения и энергозатраты. | >90% для импульсных топологий |
На рынке представлены два основных класса устройств. Выбор между ними зависит от задач: требуется ли мобильность, точность или работа в экстремальных условиях.
| Характеристика | Импульсные ЗУ (SMPS) | Трансформаторные (Линейные) |
|---|---|---|
| Вес и габариты | Компактные, легкие. Идеальны для мобильной техники (погрузчики, скутеры). | Массивные, тяжелые. Требуют много места. |
| КПД | Высокий (85–95%). Меньше потерь на тепло. | Низкий (50–70%). Значительное тепловыделение. |
| Точность управления | Высокая. Легко реализуется микропроцессорное управление стадиями заряда. | Низкая. Сложно реализовать сложные алгоритмы без громоздкой электроники. |
| Устойчивость к помехам | Требует качественных фильтров. Может создавать ВЧ-помехи. | Высокая устойчивость. Не создают радиопомех. |
| Ремонтопригодность | Сложная. Часто требует замены модулей целиком. | Простая. Можно заменить отдельные компоненты. |
| Применение | Современная электроника, телекоммуникации, электротранспорт. | Старое оборудование, специфические лабораторные задачи. |
Рекомендация: Для большинства современных промышленных задач, включая питание машин для уборки полов, гольф-каров и систем резервного копирования, импульсные ЗУ являются предпочтительными благодаря высокой эффективности и возможности точной настройки алгоритмов заряда под конкретную химию (AGM, GEL, Flooded).
Одной из самых частых ошибок при покупке является использование универсального зарядного устройства без настройки типа батареи. Хотя все они являются свинцово-кислотными, их требования к напряжению абсорбции различаются:
Профессиональные решения, такие как линейка продукции ООО «Гуанчжоу Исиу Лвдиан Энергетические технологии», позволяют переключать алгоритмы заряда или автоматически адаптироваться под тип подключенной батареи. Например, некоторые модели поддерживают переключение между напряжениями 12,6 В / 14,4 В / 14,6 В, что обеспечивает безопасную работу с разными типами АКБ без риска повреждения.
Температура окружающей среды оказывает прямое влияние на химические реакции внутри аккумулятора. При повышении температуры внутреннее сопротивление падает, и батарея принимает больший ток при том же напряжении, что может привести к тепловому разгону. При понижении температуры эффективность заряда снижается.
Качественное зарядное устройство для свинцово-кислотного аккумулятора должно быть оснащено датчиком температуры (термокомпенсацией). Стандартная поправка составляет -3 мВ/°C на ячейку (или -18 мВ/°C для 12-вольтовой батареи) относительно базовой температуры 25°C.
Если термокомпенсация отсутствует, необходимо вручную корректировать уставки напряжения в зависимости от сезона, что неудобно и чревато ошибками оператора. В условиях российского климата, где техника может эксплуатироваться как в неотапливаемых складах зимой, так и в жарких цехах летом, наличие автоматической температурной коррекции является обязательным требованием для обеспечения заявленного срока службы батарей.
Рассмотрим два типичных сценария, где ошибки в выборе ЗУ приводят к значительным финансовым потерям.
Условия: Ежедневные циклы заряда-разряда, вибрация, повышенная влажность, возможное присутствие агрессивных моющих средств.
Требования:
Решение: Использование специализированных тяговых ЗУ с алгоритмом десульфатации и защитой от искрения при подключении. Компания ООО «Гуанчжоу Исиу Лвдиан Энергетические технологии» предлагает водозащищенные модели, прошедшие тесты на герметичность, что критично для моечного оборудования.
Условия: Круглосуточная работа в режиме Float, удаленное расположение шкафов, отсутствие регулярного обслуживания.
Требования:
Решение: Интеллектуальные ЗУ с функцией тестирования внутреннего сопротивления АКБ и возможностью интеграции в системы мониторинга. Здесь важна не скорость заряда, а его безопасность и предсказуемость.
Надежность зарядного устройства определяется не только схемой, но и качеством сборки. В индустрии B2B часто встречается проблема «плавающего» качества: первая партия работает отлично, вторая имеет процент брака. Это связано с отсутствием строгого контроля на этапах производства.
Для минимизации рисков при оптовых закупках следует обращать внимание на процедуры тестирования производителя. Например, производственная база ООО «Гуанчжоу Исиу Лвдиан Энергетические технологии» внедрила четырехэтапную систему контроля:
Такой подход позволяет отсеять потенциально ненадежные единицы продукции до отгрузки клиенту, обеспечивая стабильность характеристик в каждой партии. Это особенно важно для интеграторов, которые поставляют конечному потребителю готовые решения «под ключ».
Даже самое совершенное оборудование может выйти из строя или испортить аккумулятор при неправильной эксплуатации. Ниже приведены основные проблемы и методы их диагностики.
Возможные причины:
Решение: Проверить напряжение на клеммах АКБ в конце цикла заряда. Если оно ниже паспортного значения абсорбции, настроить ЗУ. Провести тест нагрузки АКБ.
Возможные причины:
Решение: Обеспечить зазоры для охлаждения. Проверить соответствие тока заряда емкости батареи (не более 0,2C для стандартных режимов). Осмотреть кабели на предмет повреждений.
Возможные причины:
Решение: Импульсные ЗУ должны работать практически бесшумно. Наличие высокочастотного писка указывает на деградацию компонентов и риск скорого отказа. Устройство подлежит замене.
Не рекомендуется. Автомобильные ЗУ часто рассчитаны на быстрый заряд стартовых батарей и могут не иметь корректной стадии Float. Для тяговых аккумуляторов (Deep Cycle), используемых в погрузчиках или лодках, необходим зарядный профиль, который бережно восстанавливает емкость без перегрева пластин. Использование неподходящего ЗУ сократит срок службы дорогой тяговой батареи в 2–3 раза.
Оптимальный ток заряда для свинцово-кислотных аккумуляторов составляет 10% от их емкости (0,1C). Например, для батареи 100 А·ч желателен ток 10 А. Допускается увеличение тока до 20–25% (0,2–0,25C) для быстрого заряда, но только если аккумулятор поддерживает такой режим и ЗУ имеет температурную компенсацию. Превышение тока свыше 30% опасно перегревом и деформацией пластин.
Вероятно, произошла глубокая сульфатация. Некоторые современные интеллектуальные ЗУ имеют режим «Desulfation» или «Repair», который подает импульсы высокого напряжения для разрушения кристаллов сульфата. Если ЗУ не распознает батарею (видит 0 В), можно попробовать параллельно подключить исправный аккумулятор той же номинальной величины на несколько минут, чтобы «толкнуть» напряжение, после чего подключить основное ЗУ. Однако этот метод требует осторожности и контроля.
Основное отличие — в верхнем пороге напряжения. Обычное ЗУ может подавать до 14,8–15 В, что нормально для жидко-кислотных батарей, но критично для AGM. AGM-батареи требуют более точного ограничения напряжения (обычно не выше 14,4–14,6 В). Использование «умного» ЗУ с выбором типа батареи (AGM/GEL/Flooded) является лучшим решением для смешанного парка техники.
Да, для легальной продажи и эксплуатации в РФ и странах ЕАЭС оборудование должно иметь декларацию соответствия ТР ТС (EAC). Для Европы — маркировку CE. Отсутствие сертификатов может привести к проблемам на таможне и отказу в гарантийном обслуживании. ООО «Гуанчжоу Исиу Лвдиан Энергетические технологии» предоставляет всю необходимую документацию для таможенного оформления и подтверждения соответствия международным стандартам безопасности.
Выбор зарядного устройства для свинцово-кислотного аккумулятора — это баланс между стоимостью владения и надежностью системы. Экономия на качестве ЗУ неизбежно приводит к преждевременной замене аккумуляторных батарей, стоимость которых значительно превышает цену самого зарядного устройства.
При формировании заявки на поставку обратите внимание на:
Компания ООО «Гуанчжоу Исиу Лвдиан Энергетические технологии» готова предоставить технические консультации для подбора оптимальной модели под ваши задачи. Будь то стандартные решения для складской техники или кастомизированные блоки питания для специфического оборудования, наш опыт и производственные мощности позволяют обеспечить стабильное качество и своевременную поставку.
Для получения технических спецификаций, запроса коммерческого предложения или консультации по совместимости с вашим оборудованием, пожалуйста, ознакомьтесь с нашим каталогом:
содержание Почему именно 7 Ач — а не 5 или 10? Что ломается чаще всего — и как этого избежать Как выбрать — чек-лист из практики Будущее — в адаптивности, а не в мощности Зарядное устройство 12В...
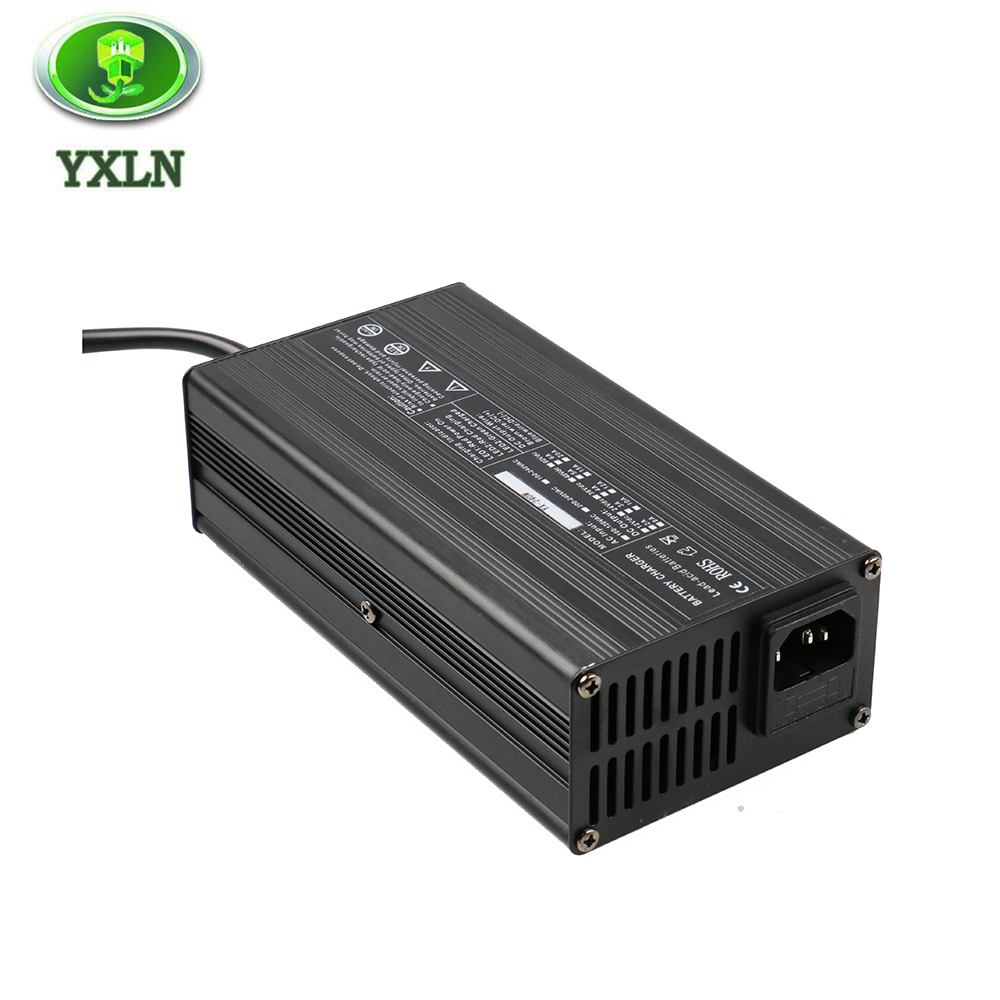
содержание Что скрывается за цифрами 12В/10А? Экологичность: больше, чем маркетинг Полевые испытания: теория vs. реальность Производитель имеет значение: взгляд изнутри Итог: на что смотреть при в...
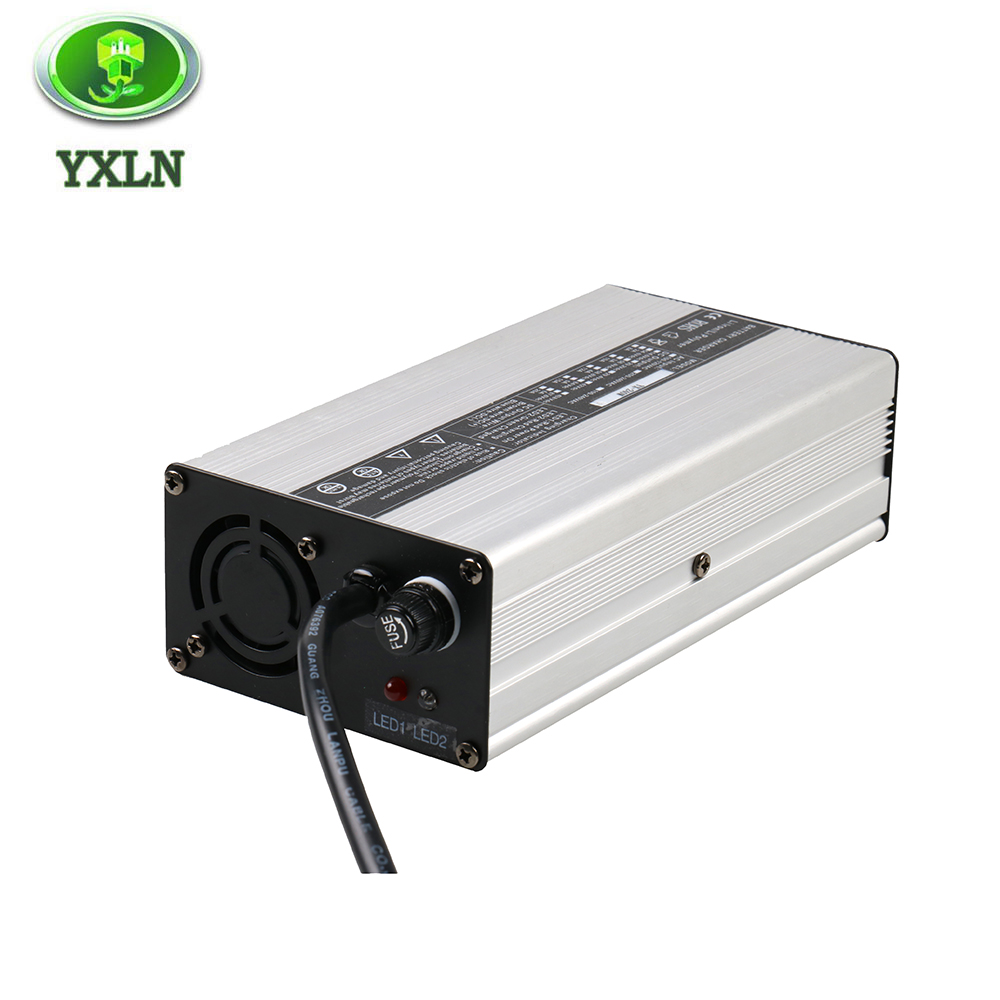
содержание Особенности LiFePO4 аккумуляторов Характеристики зарядного устройства Практические советы Ошибки при эксплуатации Преимущества и недостатки В мире аккумуляторов, особенно таких, как L...
Как продлить срок службы аккумулятора? Независимо от того, используете ли вы электровелосипед, электропогрузчик, поломоечную машину или электрическую газонокосилку, аккумулятор — это «сердце» вашег...
Зарядные устройства в алюминиевом корпусе: новые возможности на российском рынке В России всё активнее развиваются сегменты электротранспорта и складской техники. Электровелосипеды, электросамокаты...
Решения для зарядки аккумуляторов складской техники: YXLN предлагает индивидуальные зарядные устройства С развитием электронной коммерции и модернизацией складской логистики в России, всё больше пр...